Savoir-Faire
La anatomía
de un asiento perfecto.
Un asiento tapizado es un objeto de ingeniería. Cada capa — estructura, suspensión, garnissage (relleno), tela — contribuye al confort, la durabilidad y la belleza. En Bespirit llevamos treinta y cinco años perfeccionando cada una de ellas.
Capítulo uno
La estructura —
donde comienza la durabilidad.
La estructura es el esqueleto de cada asiento. Determina la longevidad, la estabilidad y — cuando está bien diseñada — la diferencia entre un mueble que dura dos años y uno que dura veinte.
En Bespirit utilizamos haya maciza secada en horno (Fagus sylvatica), seleccionada por su densidad, solidez y resistencia al alabeo en condiciones de humedad variables. El secado en horno — un proceso que reduce el contenido de humedad al 8–12% — resulta esencial para el mobiliario destinado a entornos hoteleros climatizados, donde los cambios atmosféricos harían que la madera sin tratar se agrietara o deformara con el tiempo.
Cada unión combina ensambles de caja y espiga, escuadras de esquina y elementos de fijación de acero inoxidable. Las escuadras de esquina — refuerzos triangulares encolados y atornillados en ángulos opuestos de 45° — son el detalle crítico que evita la deformación de la estructura bajo cargas repetidas. Nuestras estructuras se someten a pruebas de carga de 200 kg de compresión antes de continuar el ensamblaje.
El refuerzo metálico se emplea con moderación, y solo donde el armazón lo requiere. Algunas estructuras, como el lounge Sonoma, se construyen como un conjunto de varias piezas y se benefician de insertos de acero en las uniones — los puntos de mayor tensión en un asiento contract de uso intensivo. Otras, como la silla Eaton, no utilizan metal en absoluto: la estructura se apoya en montantes traseros continuos de una sola pieza que van del suelo al respaldo, incorporando la curva para la reclinación ergonómica, lo que aumenta por sí solo la rigidez y la resistencia de toda la estructura. Esta ingeniería caso por caso — y no una fórmula fija — es la diferencia que define la verdadera fabricación contract.
Sistemas de suspensión
Cinchas elásticas entrelazadas: En toda nuestra colección, la suspensión se construye con cinchas elásticas entrelazadas, tensadas y fijadas sobre la estructura — lo que ofrece una excelente elasticidad, una menor altura de asiento y una fuerte resistencia a las fuerzas de tracción de las patas de la silla sobre suelos duros, sin el peso ni la complejidad adicionales de un sistema de muelles.
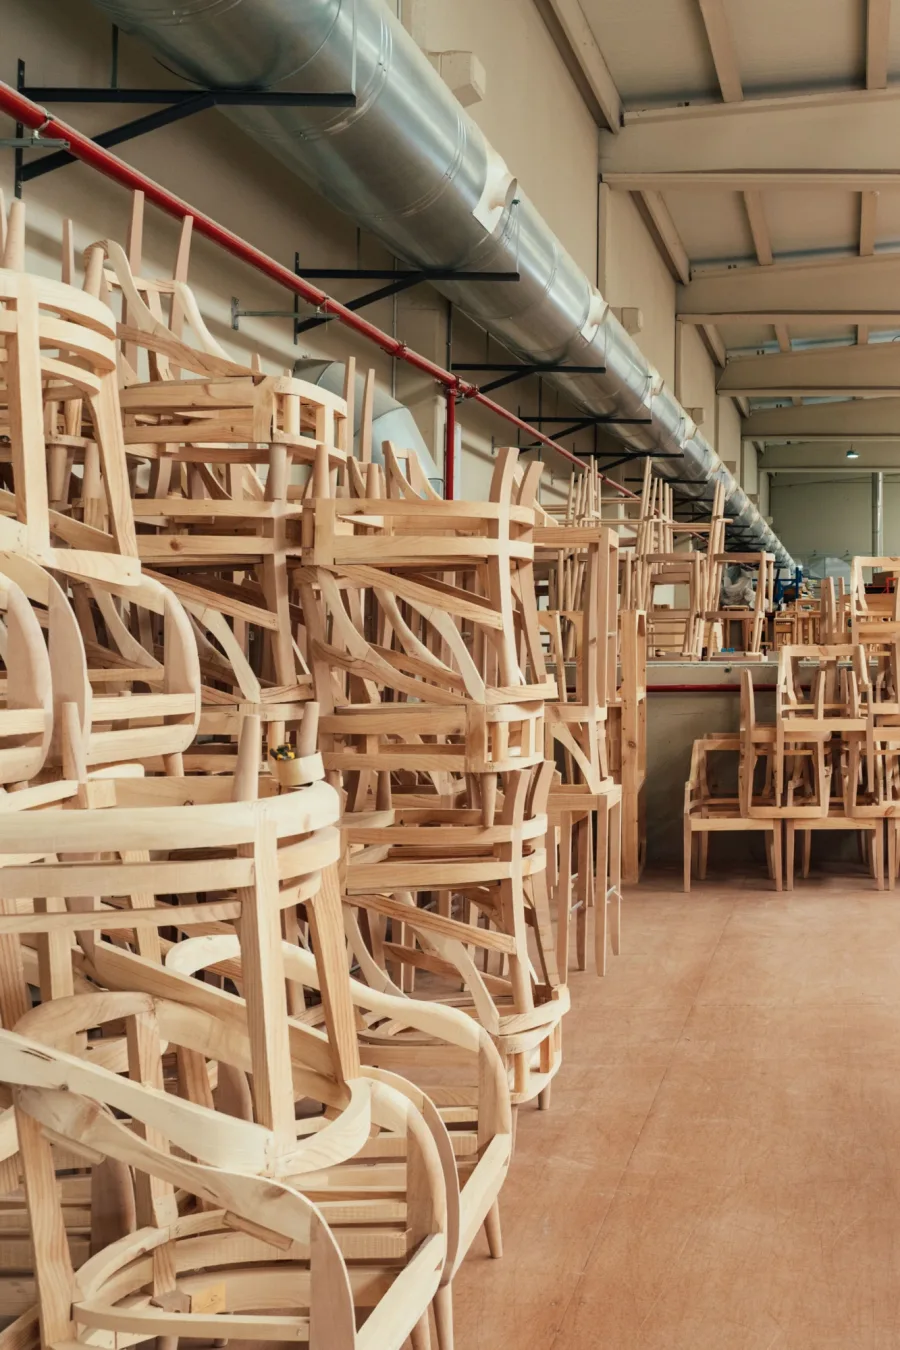
Ensamblaje de la estructura — haya maciza secada en horno, reforzada con escuadras y probada a 200 kg antes de iniciar el tapizado
Capítulo dos
Garnissage —
el arte del tapicero.
Garnissage es el término francés para el proceso de relleno de la tapicería — la superposición de materiales entre la estructura y la tela que determina cómo se siente un asiento, cómo envejece y cómo mantiene su forma tras años de uso intensivo. Es donde la experiencia del tapicero resulta más visible, y más determinante.
Capa base — Tejido de fibra reciclada
Una vez terminada la estructura, se tensa y fija sobre la suspensión un tejido elaborado con hilo reciclado, creando una base estable para todas las capas siguientes. Este paso, aparentemente sencillo, define el perfil de tensión de todo el asiento.
Espuma de alta resiliencia — Corte de precisión
La capa de confort principal es espuma de alta resiliencia (HR), especificada por densidad (28–40 kg/m³) y firmeza (índice ILD) según la aplicación del asiento. Un asiento de lounge de vestíbulo recibe una especificación de espuma distinta a la de una silla de comedor de restaurante. Cada bloque se corta con precisión mediante sierra de cinta y se perfila a mano en los bordes — la técnica de perfilado de canto que confiere a los asientos tapizados su característico perfil limpio.
Envoltura de Dacron — La suavidad final
Sobre la espuma se aplica una envoltura de fibra de poliéster Dacron para suavizar el perfil, rellenar pequeñas imperfecciones y dar al asiento su silueta final redondeada. La tensión y el grosor de la capa de Dacron se ajustan a mano, asiento por asiento — un paso que no puede automatizarse y que constituye el sello de una tapicería de calidad.
Tapizado final — Aplicación directa
En la mayoría de los proyectos, la tela o la piel final se aplican directamente sobre el Dacron o la espuma, sin una capa intermedia de muselina (calicot). La excepción son los proyectos con normas de seguridad contra incendios estrictas, donde aún se tensa una entretela sobre la pieza antes del tapizado final para cumplir los requisitos de certificación.
— Maestro tapicero, Bespirit, Zaragoza
Técnicas de acabado
Vivo cosido a mano: El vivo de tela relleno de cordón se cose a mano a lo largo de todas las costuras principales — el sello distintivo de una tapicería de calidad. El vivo requiere tiras al bies cortadas a máquina, una unión cuidadosa y una inserción a mano que no puede replicarse mecánicamente.
Capitoné: El capitoné con botones — que tensa la tela y el relleno formando patrones geométricos de rombos o cuadros — es una de las técnicas de tapicería más antiguas y exigentes. Cada botón se anuda con hilo de lino tradicional a través de todas las capas de relleno hasta la estructura.
Esquinas plegadas a mano: Las esquinas de cada brazo, cada respaldo y cada asiento se pliegan a mano con la técnica de esquina de hospital. No existe sustituto mecánico para este paso — es donde la experiencia del tapicero resulta más visible.
Garnissage en proceso — la espuma HR y el Dacron construyen el perfil del asiento antes del tapizado final
Capítulo tres
El proyecto de hostelería —
del briefing a la noche de apertura.
Un proyecto de mobiliario para hostelería no se parece a ningún otro. Lo que está en juego — financiero, operativo, reputacional — exige un proceso a la vez riguroso y flexible. La apertura de un hotel no puede posponerse. El lanzamiento de un restaurante no puede retrasarse. Hemos construido toda nuestra actividad en torno a esta realidad.
Briefing y especificación FF&E
Cada proyecto comienza con el briefing FF&E (Furniture, Fixtures & Equipment) elaborado por el interiorista o el grupo hotelero. Estudiamos planos, moodboards y los listados FF&E existentes para comprender el alcance completo — número de habitaciones, restricciones de circulación, requisitos de certificación contra incendios y dirección estética.
Selección de modelo o diseño a medida, y personalización
Ya sea a medida o mediante selección de nuestro catálogo de más de 150 modelos, identificamos los candidatos que mejor se ajustan a cada espacio. Las dimensiones se contrastan con el plano. Se personalizan los detalles de la estructura (acabado de patas, altura de respaldo, estilo de brazo). Se confirma el grado de certificación contra incendios — habitualmente EN 1021-1 y EN 1021-2 para hostelería europea, BS 5852 Partes 0 y 1 para proyectos en el Reino Unido. Las especificaciones de tela se establecen a partir de nuestro muestrario o del COM/COL del interiorista.
Prototipo y aprobación de habitación piloto
Antes de iniciar la producción completa, fabricamos uno o varios prototipos físicos para su aprobación por el cliente. En los grandes proyectos, equipamos una habitación piloto completa — vestida con el mobiliario, la iluminación y los acabados reales — para que el cliente pueda evaluar la pieza en su contexto real antes de confirmar las cantidades de producción. Este paso, a menudo subestimado, elimina los errores más costosos.
Producción y control de calidad en línea
Producción completa con puntos de control de calidad obligatorios en tres etapas: finalización de la estructura, garnissage y tapizado terminado. Cada lote incluye pruebas aleatorias de control. Nuestro director de proyecto entrega informes semanales de producción con documentación fotográfica. Las desviaciones respecto a la especificación se detectan y resuelven antes de que avance el lote afectado.
Entrega e instalación coordinadas
La entrega del mobiliario se coordina con el calendario de obra del proyecto — habitualmente programada para las dos últimas semanas antes de la apertura preliminar, cuando los suelos están terminados y el resto de gremios ha dejado el espacio libre. Para hoteles en funcionamiento (proyectos de reforma), planificamos entregas por fases, planta por planta o zona por zona, para minimizar las molestias a los huéspedes.
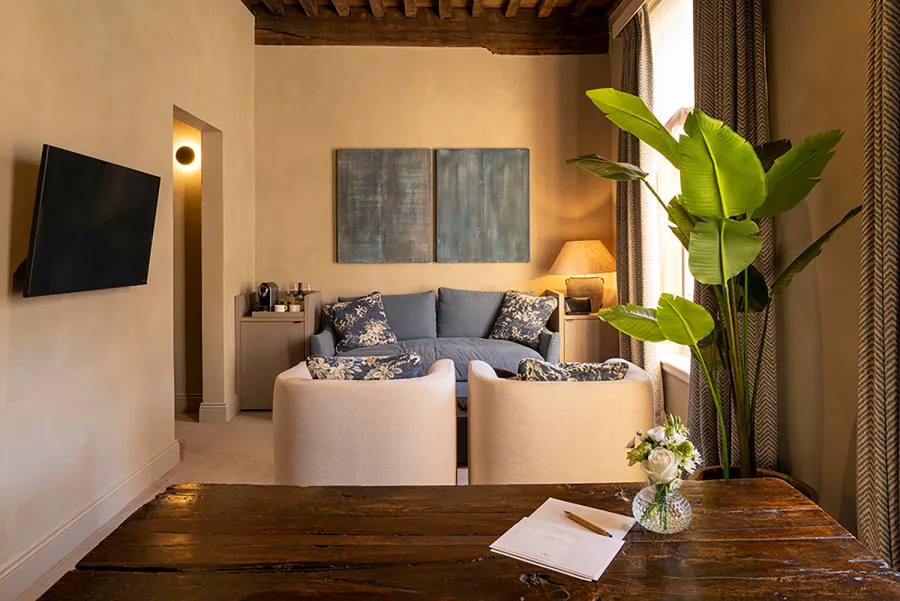
Hotel de lujo 5 estrellas Botanic Sanctuary Antwerp — Coordinación de 280 piezas — sofás, sillones y banquetas — entregadas en tres fases a lo largo de seis semanas
Principales certificaciones que ofrecemos
Capítulo cuatro
Nuestra colección —
a medida o entre más de 150 modelos, cuatro categorías.
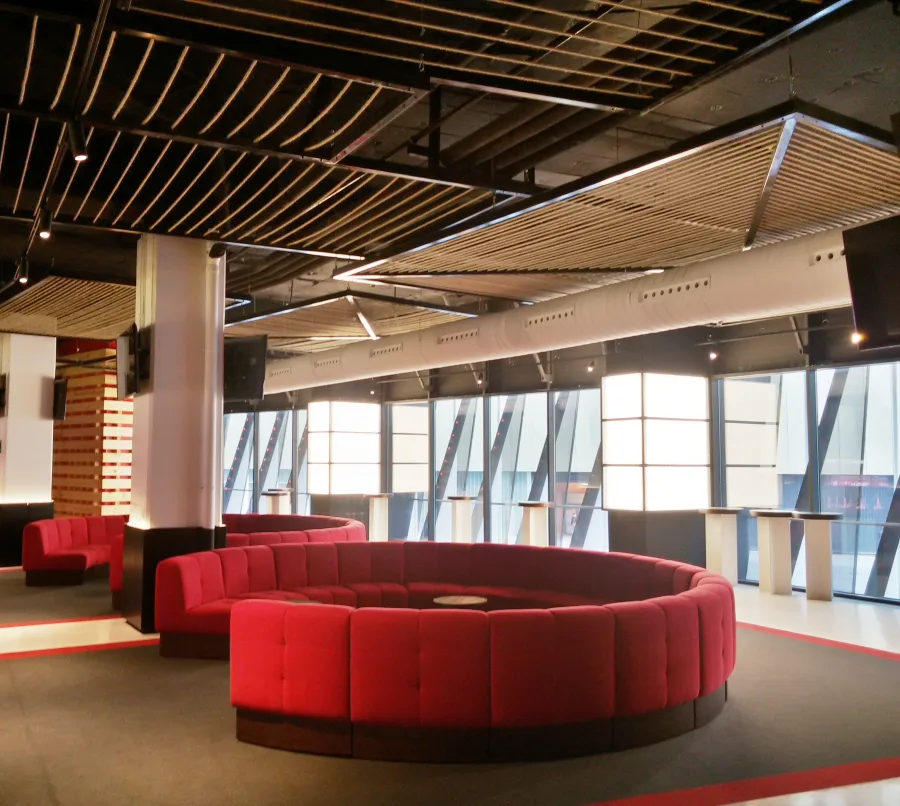
100% a medida
Si ninguno de nuestros más de 150 modelos encaja exactamente, diseñamos desde cero. Su briefing, sus dimensiones, su silueta. Lo hemos hecho para palacios — podemos hacerlo para su proyecto.
Capítulo cinco
Materiales —
más de 500 telas, un solo muestrario.
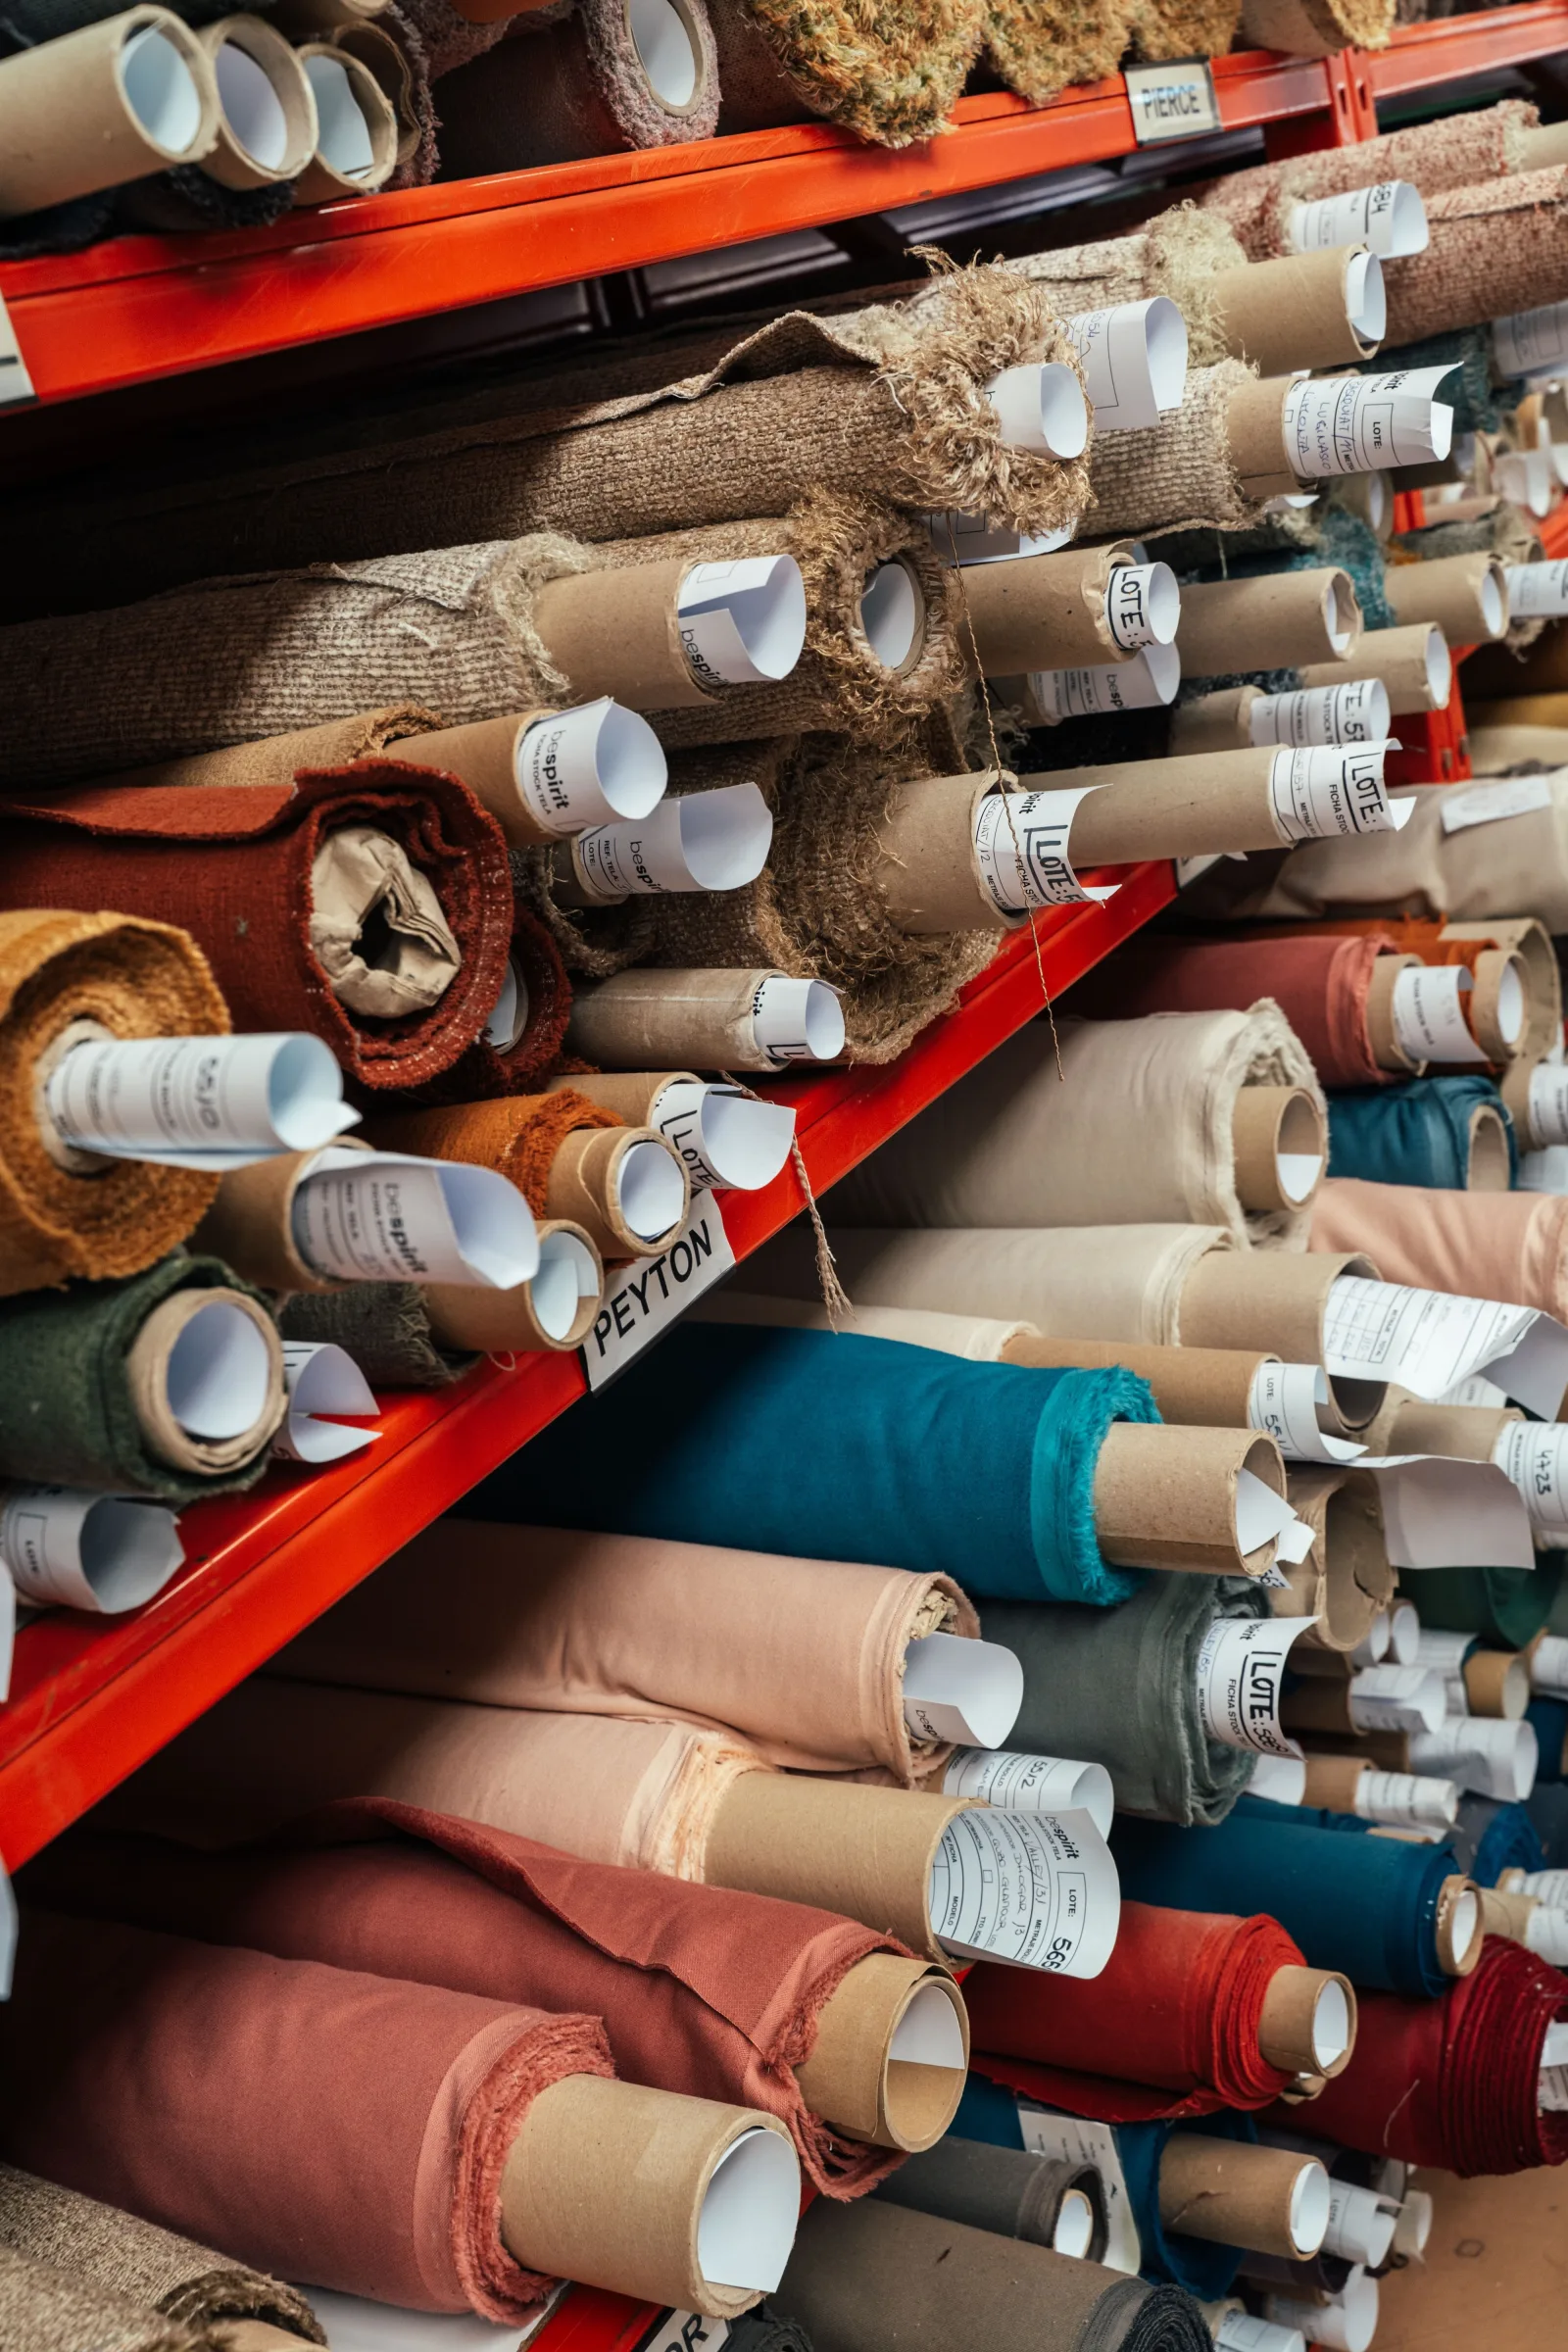
Nuestro muestrario de materiales está seleccionado entre las mejores casas textiles de Europa — Lelièvre, Casamance, Vescom, entre otras. Cada referencia se valida previamente para uso contract antes de incorporarse a nuestro catálogo.
Certificadas ignífugas (FR). Probadas a más de 100.000 ciclos de abrasión Martindale. Tejidas para uso continuo en hostelería. Disponibles en más de 300 colores.
Opciones de flor entera, semianilina y flor corregida. Procedente de ECCO Leather y de curtidurías ibéricas e italianas certificadas. Disponible en más de 25 colores.
Terciopelo y bouclé de nivel hostelería con tratamiento ignífugo (FR) aplicado tras el tejido. Más de 80 colores. Para asientos de carácter en suites y áreas públicas.
Customer's Own Material or Leather (material o piel aportados por el cliente). Aporte la especificación de su interiorista y fabricamos con ella — sujeto a validación técnica para uso contract.